Una cotización baja no es el mayor riesgo.
Un precio bajo es evidente. Los costes que conlleva pueden no serlo.
Los problemas suelen surgir después de firmar la orden de compra. El grado del latón puede no coincidir con la muestra aprobada. Es posible que el certificado no cubra el modelo solicitado. La fábrica puede reemplazar el cartucho, el aireador o la manguera sin autorización por escrito. El color del acabado también puede variar entre lotes de producción.
Estos problemas pueden ocasionar retrasos en la aduana, rechazo de mercancías, reelaboración de proyectos y mayores costes de devolución.
Un proceso de abastecimiento más seguro comienza con controles técnicos claros. Defina el grado del latón. Congele los planos y la lista de materiales. Apruebe un Golden Muestra. Defina los estándares de acabado, caudal, prueba de presión y embalaje antes de la producción en masa.
La cotización más baja aún puede ser viable si el proveedor proporciona pruebas claras. Un precio más alto no demuestra un mejor control.
Compare el riesgo total que conlleva cada oferta, no solo el precio EXW.
Tabla de Contenido
Respuesta rápida: ¿Cuáles son los principales riesgos al adquirir grifos?
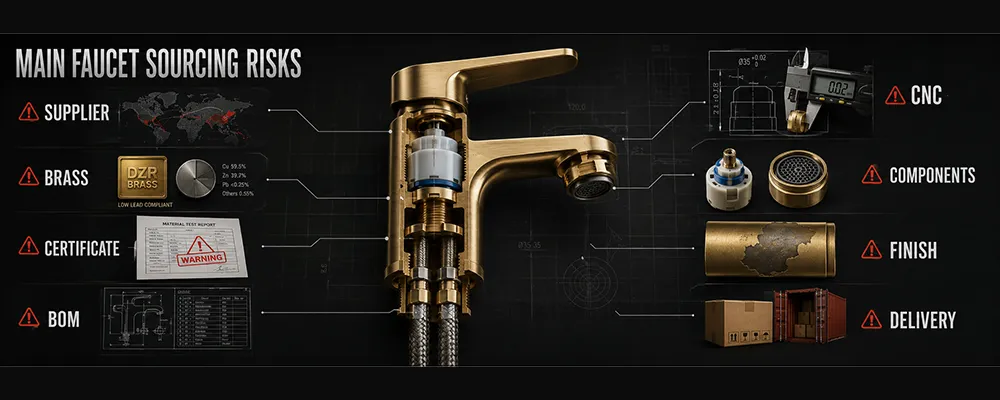
Los principales riesgos al adquirir grifería de China están relacionados con el control de proveedores, los materiales, el cumplimiento normativo y la producción en masa. Un precio EXW bajo puede resultar caro si no se verifican estos aspectos antes de realizar el pedido.
- Proveedor no verificado: Es posible que el vendedor no controle la fábrica, las herramientas ni el programa de producción.
- Sustitución de material: El tipo de latón o las partes en contacto con el fluido pueden diferir de las especificaciones aprobadas.
- Discrepancia en la certificación: Es posible que el certificado haya caducado o que no cubra el modelo solicitado.
- Desviación entre la muestra y la producción: Los grifos producidos en masa pueden diferir de los aprobados. Golden Muestra.
- Defectos de mecanizado: Las tolerancias deficientes en el mecanizado CNC pueden afectar a las roscas, los asientos de los cartuchos y las superficies de sellado.
- Cambios en los componentes: Los cartuchos, aireadores o mangueras pueden sustituirse sin necesidad de autorización.
- Acabados inestables: El color, el grosor del recubrimiento y la adherencia pueden variar entre lotes.
- Control de entrega deficiente: Los retrasos en la producción, los embalajes dañados o la falta de piezas pueden retrasar las ventas y los proyectos.
Cada riesgo puede incrementar los costos de devolución de mercancía, los costos de inspección y la presión en los plazos de entrega. Unos planos claros, una lista de materiales definida, registros de certificación válidos y normas de ensayo por escrito pueden reducir esta exposición.
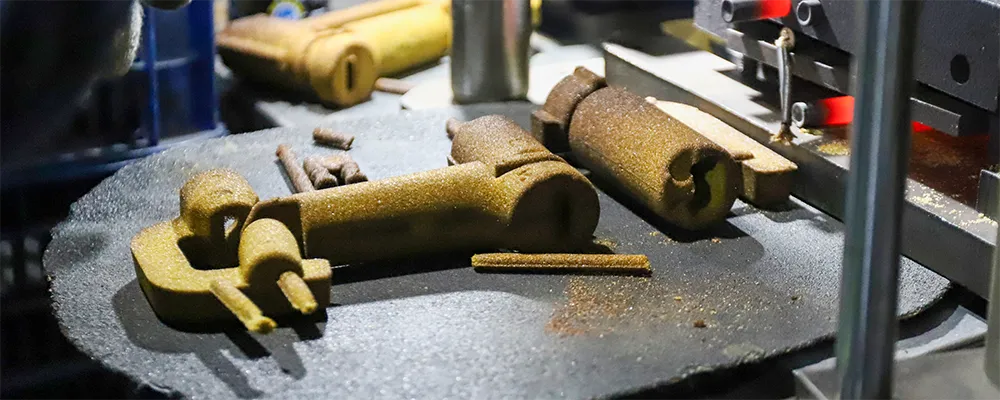
Riesgo 1: Es posible que el “fabricante” no controle la fabricación.
Un proveedor puede exhibir cientos de modelos de grifos sin operar las máquinas que los fabrican. Algunos proveedores operan como empresas comerciales. Otros gestionan el ensamblaje, pero subcontratan la fundición, el mecanizado CNC, el pulido y el tratamiento de superficies.
La subcontratación no es el principal problema. El riesgo surge cuando ninguna empresa controla los planos, las tolerancias, la lista de materiales y los registros de inspección.
¿Empresa comercial, ensambladora o fábrica de origen?
Cada tipo de proveedor puede atender un pedido B2B. El comprador necesita saber qué empresa controla cada etapa de la producción.
Una empresa comercial puede depender de varias fábricas. Esto puede ralentizar los cambios de ingeniería. Además, puede resultar más difícil rastrear un defecto hasta un lote de producción específico.
Un proveedor de ensamblaje puede controlar las pruebas finales, pero su control sobre la fundición o el mecanizado CNC es limitado. Una fábrica de origen generalmente controla una mayor parte del proceso de producción, pero aun así es necesario verificar su equipo y capacidad.
Una fábrica también puede enviar el recubrimiento PVD, la galvanoplastia o el recubrimiento en polvo a un parque de procesamiento ambiental autorizado. Esto es común en China. La cuestión clave es si la fábrica establece el estándar de recubrimiento y realiza su propia inspección de entrada.
Por qué es importante el control de la fabricación
Un control de producción deficiente puede generar varios riesgos comerciales:
- Responsabilidad compartida: Cada subcontratista puede culpar a otro proceso cuando aparece un defecto.
- Tolerancias inestables: Los distintos talleres de mecanizado CNC pueden utilizar diferentes dispositivos de fijación, herramientas o límites de inspección.
- Cambios no aprobados: Las piezas de latón, los cartuchos, los aireadores o las mangueras pueden sustituirse sin previo aviso.
- Variación del lote: El color del acabado, la profundidad de la rosca y el tamaño del conducto de agua pueden variar entre pedidos.
- Retrasos en la entrega: Es posible que el proveedor no controle el cronograma de cada subcontratista.
Estos problemas pueden aumentar el trabajo de inspección entrante, las reclamaciones de RMA y los retrasos en los proyectos.
Qué deben verificar los compradores
Antes de pagar un depósito, solicite pruebas que demuestren quién controla el pedido:
- Licencia comercial y dirección de la fábrica
- Fotos o vídeos actuales de la planta de producción
- Registros de máquinas CNC y líneas de montaje
- Un mapa de procesos claro, tanto internos como externos.
- Producción mensual basada en datos de producción recientes.
- Registros internos de control de calidad y de inspección final
- Registros de propiedad y mantenimiento de herramientas
- Procedimientos de trazabilidad de lotes
- Control escrito para cambios de materiales y listas de materiales
No juzgue a un proveedor únicamente por su catálogo o las fotos de su fábrica. Compruebe quién aprueba los planos, autoriza la entrega de los materiales, controla el cronograma de producción y firma el informe de inspección final.
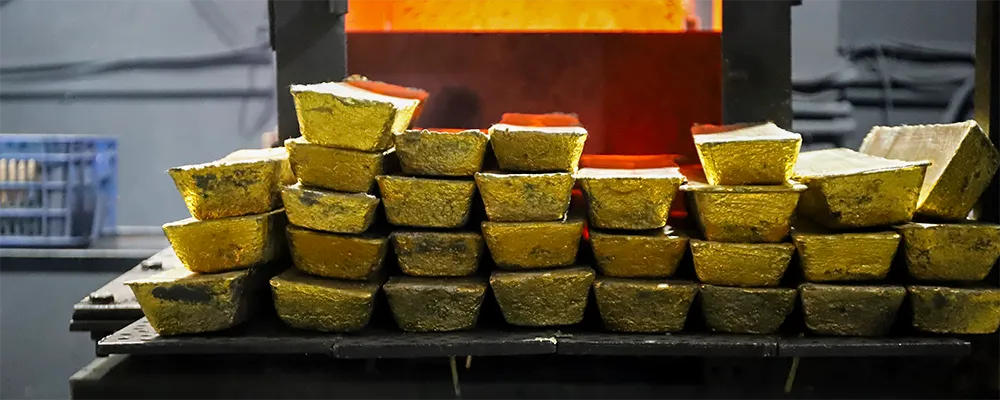
Riesgo 2: La composición del latón puede no coincidir con la cotización.
“Grifo de latón” no es una especificación completa del material.
Los distintos grados de latón presentan diferentes niveles de cobre, zinc, plomo y otros elementos. Estas diferencias afectan la resistencia a la corrosión, el mecanizado y el cumplimiento de las normas de agua potable. Dos grifos pueden tener el mismo aspecto, pero su funcionamiento puede variar tras años de contacto con el agua.
En la cotización debe especificarse el grado de latón requerido. Este mismo requisito debe figurar también en el plano, la lista de materiales y la orden de compra.
La denominación "cuerpo de latón" no abarca todas las partes en contacto con el agua.
El cuerpo de un grifo puede utilizar latón homologado, mientras que las piezas más pequeñas en contacto con el fluido utilizan otro material. Estas piezas pueden incluir:
- Carcasa del cartucho
- Conector
- Tubo de boquilla
- Roscado adapadre
- Asiento de válvula
- Carcasa del aireador
- Tuerca interna
Esto crea una brecha entre la descripción de venta y el curso de agua completo.
En el caso de los productos para agua potable, los compradores deben revisar todos los componentes que entran en contacto con el agua. Probar solo el cuerpo principal puede no ser suficiente para evaluar el grifo terminado.
¿Por qué se produce la sustitución del latón?
La sustitución de materiales suele estar relacionada con la presión de los costes o un control deficiente de la lista de materiales.
Un proveedor puede cotizar latón con bajo contenido de plomo para la muestra y utilizar latón estándar para la producción en masa. También puede haber chatarra de latón en el flujo de materiales sin un control de lote claro. En otros casos, el equipo de ventas puede usar términos como "bajo contenido de plomo" o "DZR" sin especificar el grado ni el método de prueba.
Los posibles resultados incluyen:
- Controles de cumplimiento fallidos
- Deszincificación más rápida en agua agresiva
- Grietas alrededor de las roscas y paredes delgadas
- Fugas después de la instalación
- Acciones rechazadas o retraso en la entrada al mercado.
- Mayores costos de RMA y reemplazo
El latón con bajo contenido de plomo y el latón DZR resuelven problemas diferentes.
El latón con bajo contenido de plomo ayuda a cumplir con las normas sobre el contenido de plomo en los productos de agua potable. El latón DZR está diseñado para resistir la deszincificación en determinadas condiciones del agua.
Un término no debe utilizarse como prueba del otro.
Para zonas costeras, regiones con aguas duras o mercados con normativas estrictas sobre materiales, el comprador debe definir tanto los límites químicos como la prueba de corrosión requerida. La elección correcta depende del mercado, las condiciones del agua y el proceso de certificación del producto.
Cómo los compradores pueden controlar la composición del latón
Utilice pruebas escritas antes de la producción en masa:
- Indique el grado exacto de latón en el dibujo y en la lista de materiales.
- Enumera todos los componentes humedecidos.
- Aprobar al proveedor de materia prima.
- Solicite certificados de fábrica y registros de lotes.
- Utilice el análisis XRF para comprobar la composición del material.
- Solicite la prueba DZR correspondiente cuando sea necesario.
- Haga coincidir el material de producción con el modelo certificado.
- Se requiere aprobación por escrito antes de cualquier cambio sustancial.
- Conserve muestras de material de cada lote de producción.
Las pruebas XRF pueden ayudar a evaluar la composición de la aleación. No sustituyen la certificación del producto terminado ni una prueba de deszincificación específica.
El objetivo no es aceptar una afirmación general sobre el material, sino vincular la cotización, el plano, la lista de materiales, el informe de prueba y el lote de producción con la misma especificación de latón.
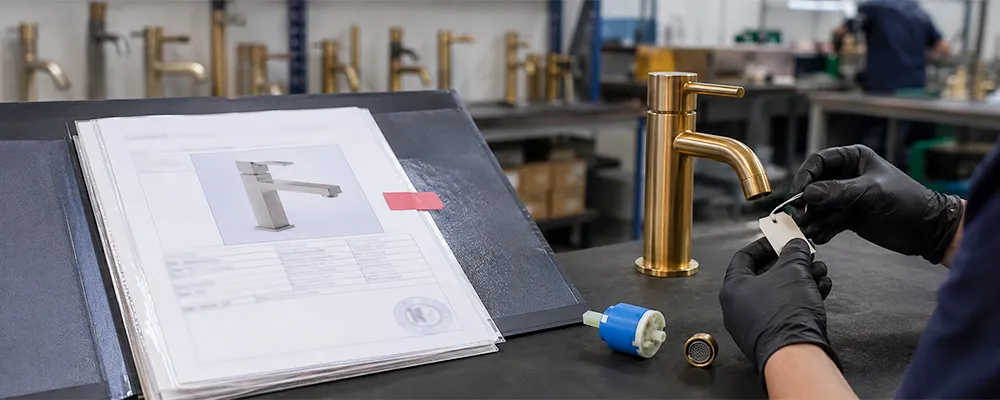
Riesgo 3: Es posible que un certificado no cubra su grifo exacto.
Un certificado en formato PDF no demuestra que todos los grifos del proveedor estén homologados.
El certificado puede pertenecer a otra empresa. Puede corresponder a una fábrica, modelo o material diferente. También puede haber caducado. Algunos certificados solo son válidos para los productos que figuran en la base de datos de certificación.
Antes de realizar el pedido, compruebe que el certificado coincida con el grifo exacto que tiene previsto importar.
Por qué un certificado puede ser engañoso
Un proveedor puede tener un certificado válido pero utilícelo para productos que estén fuera de su ámbito de aplicación aprobado.
Las brechas más comunes incluyen:
- El modelo citado no aparece en la lista.
- El titular del certificado es una empresa diferente.
- La dirección de producción no coincide
- El certificado ha caducado o ha sido suspendido.
- El material aprobado difiere de la cotización.
- Las piezas clave han cambiado desde las pruebas del producto.
- La marca de certificación se utiliza en un modelo no catalogado.
Estas deficiencias pueden provocar el rechazo por parte del distribuidor, problemas con la aduana, costes adicionales de pruebas o retrasos en la aprobación del proyecto.
Consulta la lista pública, no solo el PDF.
Los organismos de certificación suelen ofrecer un directorio de productos en línea. Úselo para consultar el estado actual.
Verifique que estos datos coincidan antes de aprobar al proveedor:
- Titular del certificado
- Lugar de fabricación
- Número de modelo exacto
- Tipo de producto
- Estándar aplicable
- Fechas de emisión y vencimiento
- Variantes de materiales o productos aprobadas
- Estado actual del listado
Para cUPC productos, los compradores pueden comprobar el Directorio de productos de IAPMOUn modelo que no aparece en la lista puede requerir una revisión más exhaustiva.
Los requisitos de certificación varían según el mercado.
Un solo certificado no cubre todos los países.
- Estados Unidos: Comprobar cUPC donde sea necesario. Los grifos de agua potable también pueden necesitar cumplir con NSF/ANSI/CAN 61 y NSF/ANSI/CAN 372.
- Canada: Confirme el código de plomería y las normas de agua potable exigidas por la provincia y el proyecto.
- Reino Unido: Compruebe si el producto y los componentes exactos están cubiertos por WRAS aprobación.
- Francia: Los productos de agua potable pueden requerir ACS documentación.
- Alemania: Algunos proyectos o clientes pueden solicitar DVGW aprobación.
- Australia: Verifique la certificación WaterMark y el registro WELS correspondiente.
- Unión Europea: Confirme la normativa del país de destino. Un certificado CE no debe considerarse prueba fehaciente de que un grifo cumple con todas las normas de agua potable.
En Estados Unidos, “libre de plomo” generalmente significa no más de un promedio ponderado de 0.25 % de plomo en las superficies en contacto con el agua. El requisito se aplica al cálculo completo del producto, no solo al cuerpo principal de latón. EPA de los Estados Unidos proporciona orientación adicional.
Los cambios en los componentes pueden afectar la certificación.
Un grifo certificado se prueba con una estructura de producto definida. Los cambios en las siguientes partes pueden hacer que el producto quede fuera del archivo aprobado:
- Aleación de latón
- Cartucho
- aireador
- Manguera flexible
- Conector interno
- Material de sellado
- Diseño de vías fluviales
Por eso la estructura certificada debe coincidir con la lista de materiales aprobada y Golden Muestra.
Se requiere aprobación por escrito antes de que la fábrica modifique un componente certificado. La nueva pieza podría requerir una revisión de la documentación o pruebas adicionales.
Documentos que los compradores deben solicitar antes de realizar el pedido.
Pregunte al proveedor por:
- Certificado vigente
- Enlace a la lista pública
- Lista de modelos cubiertos por el certificado
- Informe de prueba relacionado
- Lista de materiales aprobada
- Dirección de producción
- Aprobación de la marca de embalaje
- Confirmación por escrito de cualquier cambio en el producto.
No apruebe un grifo basándose únicamente en el logotipo que aparece en un catálogo. Verifique que coincida con la empresa, el fabricante, el modelo, el material y la normativa.
La pregunta no es simplemente: "¿Tiene el proveedor... cUPC, WRAS ¿O marca de agua?
La mejor pregunta es:
¿El archivo de certificación actual cubre este grifo en concreto, fabricado en esta fábrica, con este material y esta lista de materiales?
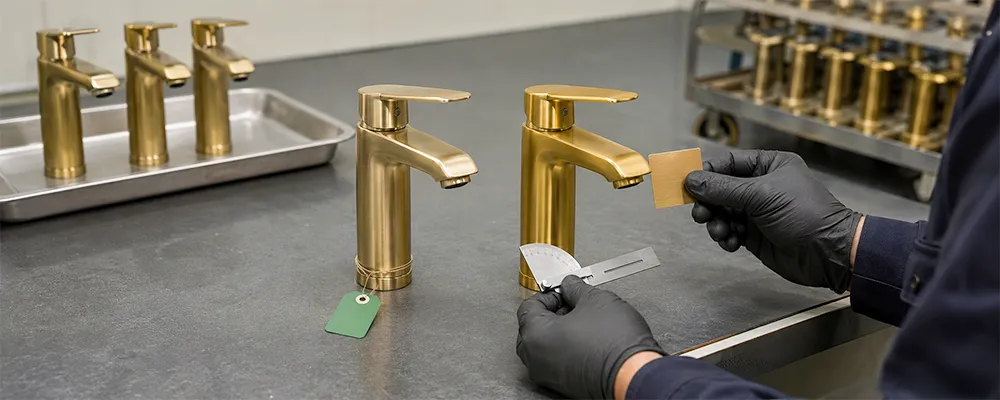
Riesgo 4: La muestra aprobada puede no representar la producción en masa.
Una muestra aprobada puede mostrar el diseño, el acabado y el funcionamiento correctos. Sin embargo, no garantiza que todas las unidades de producción cumplan con el mismo estándar.
Las muestras suelen fabricarse en pequeñas cantidades. La fábrica puede seleccionar piezas de mejor calidad, emplear trabajadores experimentados o ajustar cada pieza a mano. La producción en masa utiliza lotes de material más grandes, varias máquinas CNC y más personal de montaje. En consecuencia, pueden aparecer pequeños cambios.
Esta diferencia se conoce como deriva entre la muestra y la producción.
Por qué la producción en masa puede diferir de la muestra.
Las causas comunes incluyen:
- La muestra se elaboró con piezas seleccionadas.
- La lista de materiales de producción no estaba congelada.
- Se reemplazó un cartucho, un aireador o una manguera.
- Varias máquinas CNC utilizaban configuraciones diferentes.
- Los lotes terminados utilizaron diferentes condiciones de proceso.
- Los equipos de montaje siguieron instrucciones diferentes.
- El proveedor modificó una pieza para cumplir con los objetivos de costo o entrega.
- El comprador aprobó la apariencia pero no los detalles técnicos.
Aunque el grifo pueda parecer similar, su caudal, el sellado, el movimiento de la manija o la durabilidad del acabado pueden variar.
¿Qué debe bloquearse antes de la producción?
Una muestra física por sí sola no es suficiente. Debe estar vinculada a documentos controlados.
Los compradores deben aprobar:
- Dibujo técnico: Dimensiones, roscas y puntos de ensamblaje de tolerancia ajustada
- Especificación de material: Latón de alta calidad para el cuerpo y las partes en contacto con el fluido.
- Lista de materiales aprobada: Cartucho, aireador, manguera, juntas y accesorios de montaje.
- Estándar de acabado: Color, textura, método de recubrimiento y panel de colores aprobados
- Requisito de flujo: GPM o L/min a una presión de entrada definida
- Método de prueba: Pruebas de presión, sellado, cartucho y acabado
- Estándar de embalaje: Protección interior, lista de piezas y estructura de la caja.
Estos registros crean una única referencia de producción. Además, facilitan la resolución de disputas durante las inspecciones.
Use un Golden Muestra como referencia de producción
El comprador y la fábrica deberán firmar y fechar un documento. Golden Muestra. La muestra debe incluir el acabado final, el logotipo, las piezas internas y el embalaje.
Una limpieza Golden El registro de muestra debe mostrar:
- Modelo del Producto
- Número de revisión
- Fecha de aprobación
- Finalizar código
- Modelo de cartucho y aireador
- Número de dibujo aprobado
- Aprobación del comprador y de la fábrica
La fábrica debe conservar una muestra. El comprador o la empresa de inspección deben conservar otra cuando sea posible.
Una fotografía es útil como referencia general. Sin embargo, puede que no muestre con suficiente precisión el color, la textura del revestimiento, la profundidad de la rosca ni las partes internas.
Compruebe las primeras unidades de producción antes del ensamblaje completo.
Una inspección del primer artículo puede detectar diferencias antes de que se ensamble el lote completo.
La inspección debe comparar las primeras unidades de producción con las Golden Ejemplos y documentos aprobados. Las comprobaciones clave pueden incluir:
- Dimensiones críticas y ajuste de rosca
- Composición de latón
- Alineación del asiento del cartucho
- Movimiento de la manija
- Rendimiento de presión y sellado
- Rendimiento del flujo hidrodinámico
- Color de acabado y estado de la superficie
- Posición del logo
- diseño de embalaje
Si un punto crítico no coincide, la fábrica puede detener y corregir el proceso antes de que se vean afectadas más unidades.
Controla cada cambio en la escritura
Algunos cambios en la producción pueden ser razonables. Un proveedor de componentes podría sufrir retrasos o un material podría dejar de estar disponible. El riesgo reside en realizar el cambio sin una revisión técnica previa.
Se requiere una solicitud de cambio por escrito que indique lo siguiente:
- Lo que va a cambiar
- Por qué es necesario el cambio
- ¿Qué modelos y pedidos se ven afectados?
- Si la certificación puede verse afectada
- ¿Qué pruebas se han realizado?
- ¿Cuándo entrará en producción la nueva pieza?
No se debe realizar ningún cambio de material o componente en el pedido sin la aprobación del comprador.
A Golden El muestreo, la lista de materiales congelada y la inspección del primer artículo no eliminan todos los riesgos de producción. Sin embargo, pueden reducir la variabilidad entre lotes y proporcionar a ambas partes un estándar claro para el control de calidad.
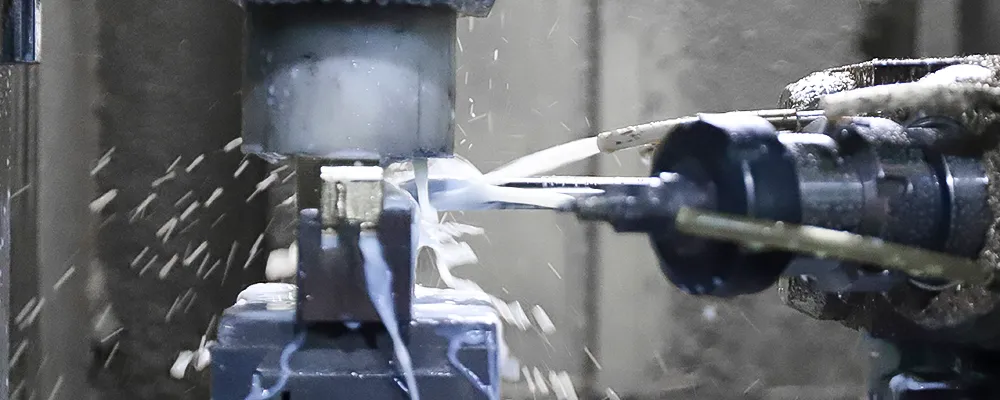
Riesgo 5: Los defectos ocultos de fundición y mecanizado CNC pueden provocar fallos en el campo.
El cuerpo de un grifo puede parecer correcto a simple vista. Sin embargo, pueden existir defectos internos debajo de la superficie acabada.
Estos defectos pueden deberse a la fundición de latón o al mecanizado CNC. Algunos problemas aparecen durante el montaje. Otros surgen tras cambios de presión, ciclos de temperatura o meses de uso.
El resultado puede ser una fuga lenta, un sellado deficiente del cartucho o una rosca dañada en el lugar de la instalación.
Defectos comunes en la fundición de latón
La calidad de la fundición afecta a la resistencia y a la estructura del conducto de agua del cuerpo del grifo.
Los defectos comunes incluyen:
- Porosidad: En el interior del latón quedan pequeñas burbujas de aire.
- Cavidades de contracción: Se forman huecos a medida que la pieza fundida se enfría.
- Paredes delgadas: Algunas zonas no cumplen con el espesor de pared requerido.
- Incluye: El material extraño queda atrapado en la pieza fundida.
- Cierres en frío: Dos flujos de latón fundido no se unen correctamente.
- Cursos de agua irregulares: Los pasajes internos difieren del dibujo.
El pulido y el cromado pueden ocultar los signos externos. Una simple inspección visual podría no revelar el problema interno.
Defectos comunes en el mecanizado CNC
El mecanizado CNC crea las roscas, el asiento del cartucho, las superficies de sellado y los puntos de conexión. Pequeños errores en estas áreas pueden afectar al funcionamiento de todo el grifo.
Los compradores deben tener en cuenta lo siguiente:
- Profundidad de rosca incorrecta
- Vías fluviales descentradas
- Superficies de sellado rugosas
- Profundidad incorrecta del asiento del cartucho
- Orificios de montaje desalineados
- Rebabas dentro del canal
- Marcas de herramientas en los puntos de sellado
- Dimensiones fuera de la tolerancia aprobada
Un cartucho puede encajar en el cuerpo, pero quedar a una profundidad incorrecta. Una manguera puede conectarse a una rosca, pero no sellar correctamente bajo presión.
¿Por qué estos defectos aumentan los costos de campo?
Los defectos de fundición y mecanizado CNC pueden generar costes que superan el valor del producto.
- Las fugas lentas aumentan las reclamaciones de RMA.
- Un mal ajuste de la rosca aumenta la mano de obra del fontanero.
- Los canales bloqueados reducen el caudal.
- Las rebabas pueden dañar los cartuchos y los sellos.
- Las grietas pueden requerir la sustitución del producto.
- Los fallos del proyecto pueden retrasar la entrega.
- Los defectos repetidos pueden afectar la confianza del distribuidor.
Sustituir un grifo instalado suele costar más que sustituir una unidad en un almacén. La mano de obra, el desplazamiento y el acceso al lugar de instalación se incluyen en el coste de la reclamación.
Por qué una prueba de fugas básica puede no ser suficiente
Una prueba rápida en un solo punto de presión puede no revelar todos los defectos. Los poros o grietas pequeños pueden reaccionar de manera diferente ante cambios de presión y temperatura.
El plan de pruebas debe definir:
- Presión de prueba
- Tiempo de prueba
- Método de prueba de agua o aire
- Condiciones de calor y frío
- Caída de presión permitida
- Frecuencia de inspección
- Límites de aprobación y reprobación
La fábrica deberá registrar la prueba por modelo y lote de producción.
Cómo los compradores pueden controlar la calidad de la fundición y el mecanizado CNC.
Utilice controles de proceso antes de la inspección final:
- Aprobar las dimensiones críticas en el dibujo.
- Inspeccione el primer cuerpo mecanizado.
- Utilice calibres de rosca y pasa/no pasa calibrados.
- Desgaste de las herramientas CNC de seguimiento
- Compruebe la profundidad y la alineación del asiento del cartucho.
- Elimine las rebabas de los conductos internos.
- Inspeccione las superficies de sellado antes del montaje.
- Realizar pruebas de presión y sellado
- Compruebe el flujo a una presión de entrada definida.
- Mantenga registros de inspección de lotes.
Para modelos de alto riesgo, los compradores también pueden solicitar comprobaciones de secciones, comprobaciones del espesor de las paredes u otras pruebas no destructivas.
La inspección final no puede corregir un proceso de fundición deficiente. Lo más seguro es controlar las etapas de fundición, mecanizado CNC y ensamblaje como un único sistema de producción.
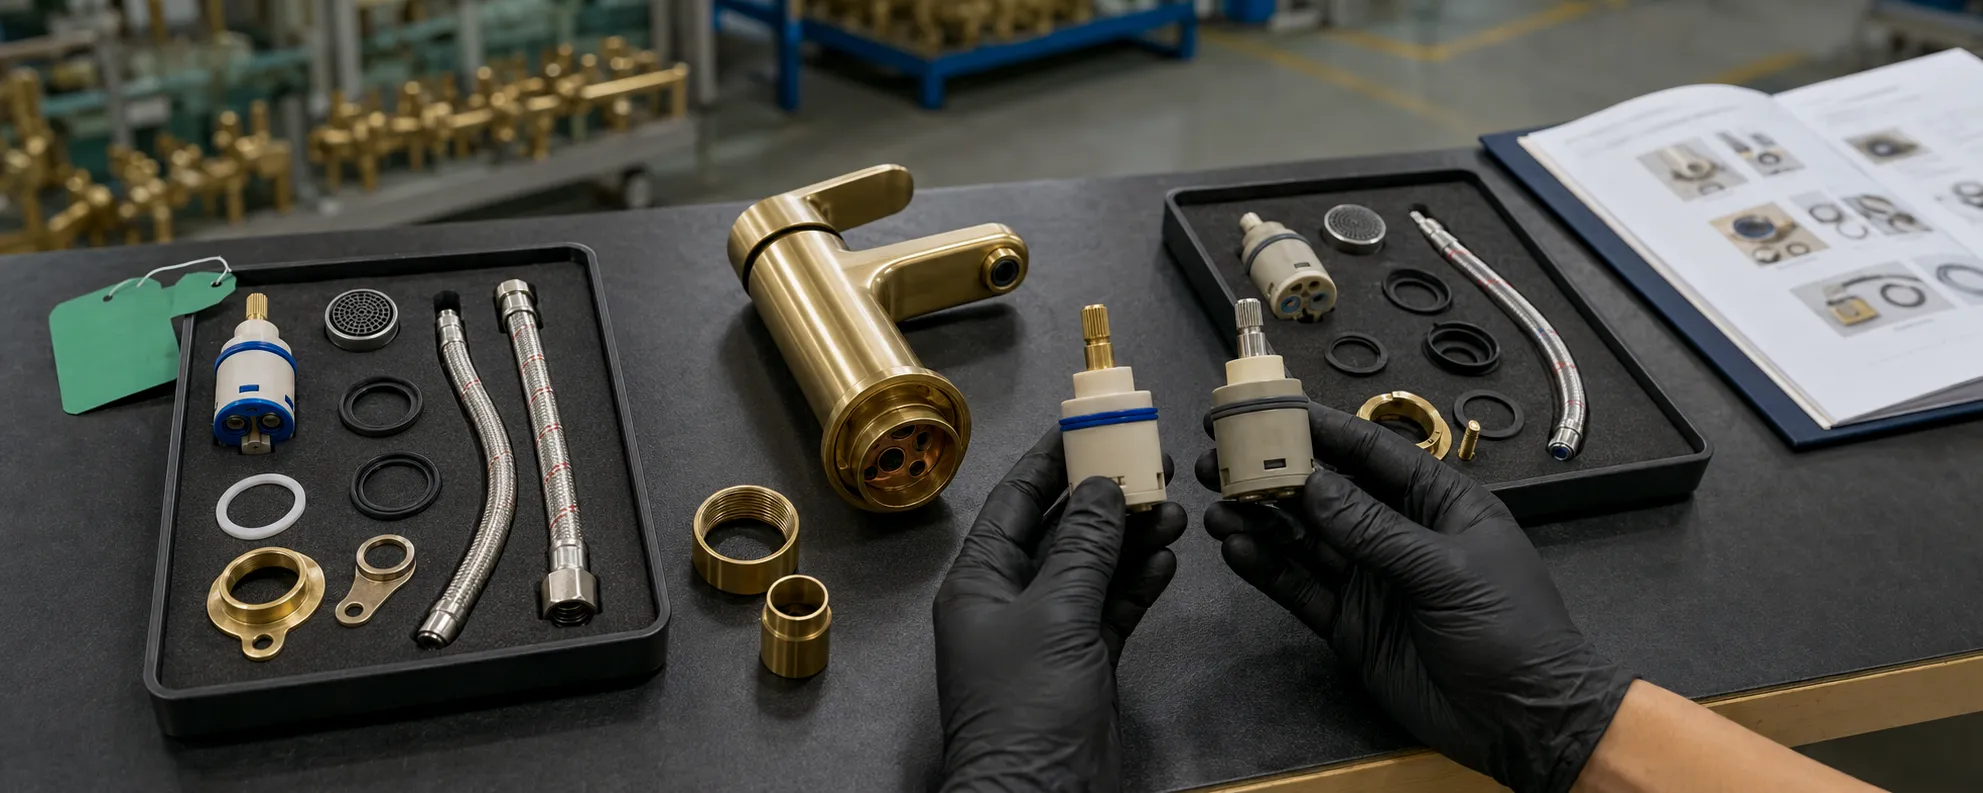
Riesgo 6: Los componentes internos pueden ser sustituidos sin previo aviso.
El cuerpo del grifo suele ser el que recibe mayor atención. Muchas quejas de los usuarios comienzan con las piezas más pequeñas que se encuentran en su interior.
Tras la aprobación de la muestra, se puede cambiar un cartucho, aireador, manguera o junta. La pieza de repuesto puede tener un aspecto similar y ser más económica, pero sus dimensiones, materiales o resultados de las pruebas pueden variar.
Este cambio puede afectar al flujo, al sellado, al movimiento de las asas y a la certificación del producto.
Los componentes pequeños conllevan grandes riesgos de garantía.
Cada componente interno controla una parte diferente del funcionamiento del grifo.
- Cartucho: Controla el caudal, la temperatura y el apagado del agua.
- Aireador: Controla el caudal, la forma del agua y las salpicaduras.
- Manguera flexible: Transporta agua a presión.
- juntas tóricas: Selle las juntas dentro del grifo.
- La válvula de retención: Ayuda a prevenir el reflujo.
- Desviador: Dirige el agua entre las salidas.
- Accesorios de montaje: Mantiene el grifo estable sobre la encimera.
Un componente de menor costo puede superar una prueba de fábrica breve. Su rendimiento puede variar tras un uso repetido, la exposición a agua caliente o ciclos de presión.
¿Por qué se produce la sustitución de componentes?
Una fábrica puede cambiar una pieza debido a:
- Presión de costos
- Retrasos de los proveedores
- Escasez de material
- Largos plazos de entrega de componentes
- Requisitos mínimos de pedido
- Falta un número de pieza en la lista de materiales.
- Escaso control entre compras y montaje
Es posible que se puedan realizar algunas sustituciones. El riesgo surge cuando la nueva pieza entra en producción sin la revisión de ingeniería, las pruebas o la aprobación del comprador.
Cómo afecta la sustitución al rendimiento del grifo
Cambio de cartuchos
Un cartucho diferente puede cambiar:
- Par de apriete del mango
- Precisión de apagado
- Control de temperatura
- Profundidad de instalación
- Ciclos de vida
- Rendimiento de sellado
Incluso un pequeño cambio en la altura del cartucho puede afectar la posición de la manija y la presión del asiento de la válvula.
Cambios en el aireador
Un aireador diferente puede afectar a:
- GPM o L/min
- Flujo laminar
- Control de salpicaduras
- Ruido
- Presión del agua en la salida
- Requisitos locales de eficiencia hídrica
El aireador debe seleccionarse como parte del sistema hidrodinámico. No debe considerarse como un elemento decorativo de la salida.
Cambio de mangueras y juntas
Una manguera o junta fabricada con un material diferente puede reaccionar de manera distinta al calor, la presión y la composición química del agua.
Una manguera nueva también puede modificar el caudal interno. Un tamaño diferente de junta tórica puede generar una fuerza de montaje elevada o una compresión débil.
Congele la lista de materiales aprobada antes de la producción.
La lista de materiales (BOM) debe indicar más que el nombre general del componente.
Para cada parte crítica, registre lo siguiente:
- Fabricante
- Número de modelo
- Material
- Dimensiones
- Clasificación de flujo
- La calificación de presión
- Test estándar
- Estado de certificación
- Alternativa aprobada, si está disponible.
Por ejemplo, “cartucho cerámico” no es una especificación controlada. La lista de materiales debe indicar el modelo aprobado de Sedal, Kerox, Vernet u otro modelo acordado.
La misma regla se aplica a un aireador Neoperl. Deben indicarse su modelo, caudal y condiciones de presión.
Requerir un proceso de control de cambios por escrito
Si la pieza aprobada no está disponible, el proveedor deberá presentar una solicitud de cambio antes de la producción.
La solicitud debe mostrar:
- La pieza que se está reemplazando
- La razon del cambio
- El reemplazo propuesto
- Una comparación técnica
- Resultados de la prueba
- Posible impacto de la certificación
- Modelos y pedidos afectados
- Fecha prevista de cambio
El comprador podrá entonces aprobar, rechazar o solicitar más pruebas.
Verificar los componentes durante la producción.
El control de componentes debe continuar una vez aprobada la lista de materiales (BOM).
Los controles útiles incluyen:
- Inspección de componentes entrantes
- Verificación de la etiqueta del proveedor y del número de pieza.
- Pruebas de ciclo de cartucho
- Pruebas de flujo del aireador
- Prueba de presión de la manguera
- Verificación del material del sello
- Controles aleatorios en la línea de producción
- Registros de trazabilidad de lotes
- Desmontaje del producto antes del envío
Una lista de materiales congelada no evita todos los cambios en el suministro. Proporciona al comprador y a la fábrica una referencia clara. El control de cambios por escrito puede reducir las sustituciones ocultas, las desviaciones en el rendimiento y las futuras disputas de garantía.
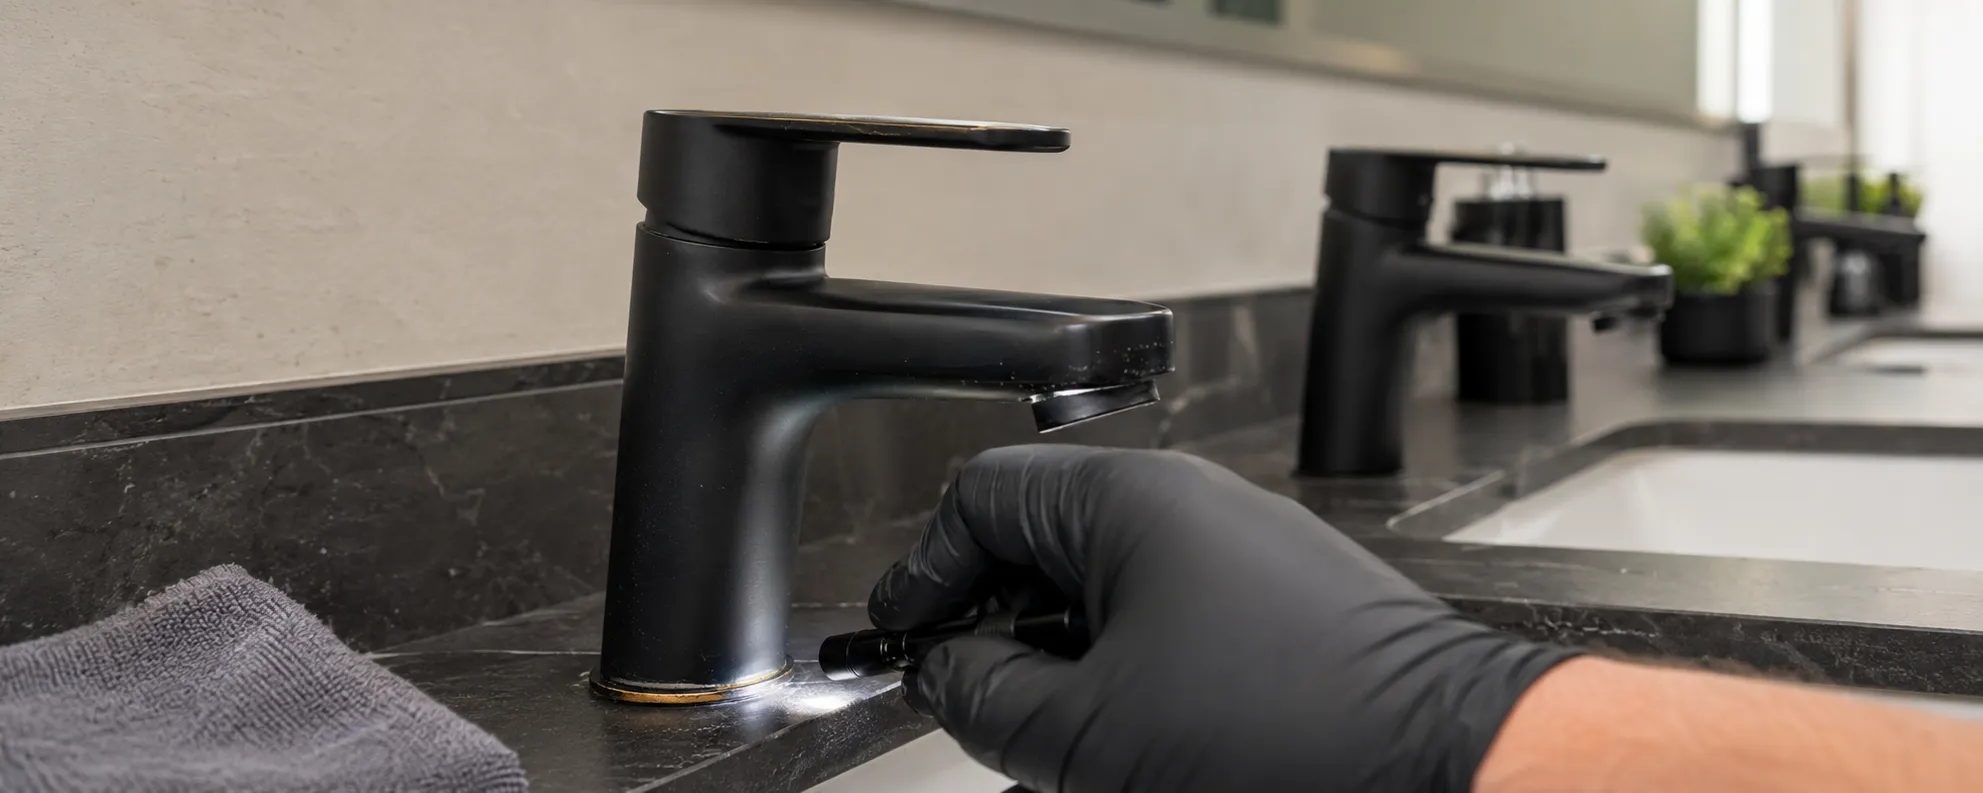
Riesgo 7: Los acabados superficiales pueden fallar después de la instalación.
Una muestra con acabado impecable puede parecer correcta al salir de fábrica. Sin embargo, su estado puede cambiar tras el contacto con agua, productos químicos de limpieza y el uso diario.
El nombre del acabado por sí solo no define su calidad. "Negro mate", "oro cepillado" o "cromo" solo describen la apariencia. No especifican el proceso de recubrimiento, el grosor de la capa, el nivel de adherencia ni el método de prueba.
Estos detalles deben corregirse antes de la producción.
Fallos comunes en el acabado
Pueden aparecer problemas en la superficie durante el transporte, la instalación o el uso.
Los fallos más comunes incluyen:
- Peladura: El recubrimiento se separa de la capa base.
- Abrasador: Se forman pequeñas zonas elevadas bajo el acabado.
- Descoloramiento: El color cambia tras el contacto con agua o productos químicos.
- Picaduras: Aparecen pequeños puntos de corrosión en la superficie.
- Corrosión de los bordes: Los daños comienzan alrededor de las roscas, las esquinas o las aberturas.
- Marcas de desgaste: Las zonas de mayor contacto pierden color.
- Manchas de agua: Los depósitos minerales dejan marcas visibles.
- Variación del lote: Los productos de diferentes pedidos no coinciden.
Para los mayoristas y contratistas de proyectos, la variación de color puede generar un problema grave. Los grifos instalados en la misma habitación pueden verse diferentes bajo la misma luz.
¿Por qué fallan los acabados de los grifos?
El resultado del acabado depende del sistema de recubrimiento completo. Todo comienza con la superficie de latón.
Las posibles causas incluyen:
- Pulido deficiente antes del recubrimiento
- Aceite o compuesto pulidor que queda en la superficie
- Limpieza y activación débiles
- Espesor de galvanoplastia desigual
- Configuración incorrecta de la cámara de vacío PVD
- Control deficiente del curado del recubrimiento en polvo
- Mala adhesión entre las capas de recubrimiento
- Bordes afilados con cobertura de recubrimiento limitada
- Contacto entre productos durante el embalaje
- Uso de productos químicos de limpieza agresivos
Un acabado PVD puede ofrecer un buen rendimiento en cuanto a resistencia al desgaste y color. Su resultado final depende de la superficie base, el proceso de limpieza, la configuración de la aspiradora y las capas de recubrimiento.
El proceso PVD debe considerarse un proceso controlado, no una garantía de calidad en sí misma.
El acabado subcontratado no es el riesgo principal.
Muchas fábricas de grifería utilizan parques de procesamiento ambiental autorizados para la galvanoplastia, la deposición física de vapor (PVD) al vacío o el recubrimiento en polvo.
La cuestión clave es el control del proceso.
El fabricante del grifo debe definir:
- Proveedor de acabados homologado
- Estándar de pulido
- Proceso de pretratamiento
- Estructura de revestimiento
- Objetivo de color
- Método de inspección
- Límites de aceptación de lotes
La fábrica también debe realizar un control de calidad al recibir las piezas terminadas. Esto ayuda a detectar variaciones de color, daños en la superficie y problemas de adhesión antes del ensamblaje.
Pruebas que los compradores deben definir
Un nombre de prueba sin condiciones de prueba no es suficiente. Las especificaciones de compra deben indicar el método, la duración y los criterios de aprobación.
Entre las comprobaciones de acabado útiles se incluyen:
- Prueba de adhesión por cuadrícula: Comprueba la adherencia del recubrimiento a la base.
- Prueba de niebla salina: Resistencia a la corrosión de las pantallas bajo condiciones de prueba establecidas.
- Prueba de caída de arena o de abrasión: Comprueba la resistencia al desgaste superficial.
- Prueba de espesor del recubrimiento: Mide las capas de metal o recubrimiento aplicadas.
- Prueba de resistencia química: Comprueba el contacto con productos de limpieza aprobados.
- Medición del color: Compara el lote de producción con el objetivo aprobado.
- Inspección visual: Comprueba si hay arañazos, picaduras, líneas de pulido y bordes expuestos.
Se puede utilizar una prueba de niebla salina de 24 horas como paso de selección interno. El comprador, el mercado o las especificaciones del proyecto pueden requerir períodos de prueba más prolongados.
Los resultados de la prueba de niebla salina no deben utilizarse como una garantía directa de la vida útil del producto. Esta prueba es principalmente un método controlado para comparar la estabilidad del proceso.
Controlar el color entre lotes de producción
Las fotos y las descripciones visuales no son lo suficientemente precisas para pedidos repetidos.
Utilice un aprobado Muestra maestra de color por cada llegada. Récord:
- Finalizar nombre y código
- material de base
- Método de recubrimiento
- Nivel de brillo
- Gama de colores aprobada
- ΔE máximo acordado
- Textura de superficie
- Dirección del cepillado
- Fecha de aprobación y revisión
El comprador y la fábrica deben conservar muestras de referencia coincidentes. De esta forma, los nuevos lotes podrán comprobarse bajo iluminación controlada.
Esto es importante para proyectos por fases. Grifos, sistemas de ducha y accesorios de baño Pueden solicitarse en diferentes momentos, pero instalarse en el mismo espacio.
El embalaje y la limpieza también afectan al acabado.
Un recubrimiento estable puede dañarse incluso después de su fabricación.
Cada pieza debe ir separada dentro de la caja. Las superficies metálicas no deben rozar con las mangueras, las herramientas ni los herrajes de montaje. Las bolsas protectoras deben ser adecuadas para el acabado y las condiciones de transporte.
Las instrucciones de cuidado también deben incluir una lista de los productos de limpieza inadecuados. Los ácidos fuertes, los álcalis, la lejía y los estropajos abrasivos pueden dañar algunos acabados.
Establecer límites claros para la limpieza ayuda a los distribuidores, contratistas de proyectos y administradores de instalaciones a reducir las reclamaciones evitables por daños en las superficies.
Cómo los compradores pueden reducir el riesgo de acabado
Antes de aprobar la producción en masa:
- Defina el sistema de recubrimiento completo.
- Aprobar una muestra física del color maestro.
- Establecer un límite ΔE acordado
- Indique las pruebas de acabado requeridas.
- Definir la duración de la prueba y los criterios de aprobación.
- Inspeccione las piezas devueltas después del acabado subcontratado.
- Compare el primer lote de producción con la muestra aprobada.
- Verifique el embalaje antes del envío.
- Mantenga registros de finalización por lote de producción.
El acabado debe adquirirse como una especificación de ingeniería cuantificable. El nombre del color es solo el punto de partida.
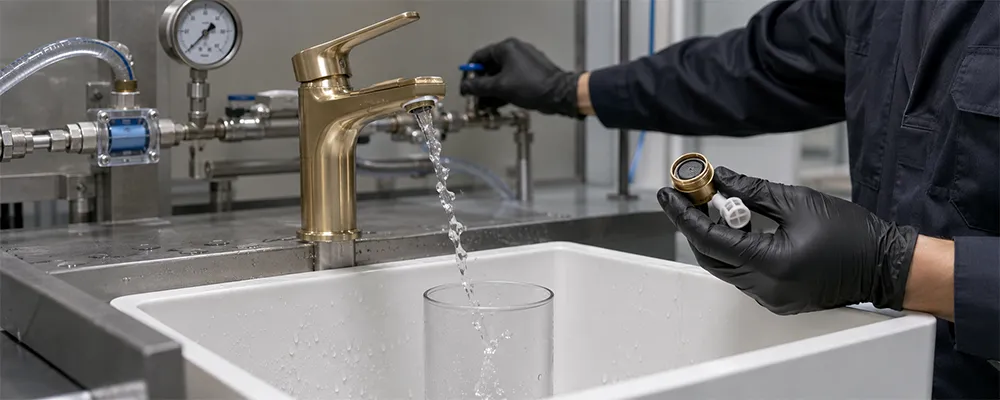
Riesgo 8: Un diseño hidráulico incorrecto puede aumentar las quejas.
Un grifo puede pasar una prueba básica de fugas y aun así proporcionar un flujo de agua deficiente.
El rendimiento del flujo depende de todo el recorrido del agua. El cartucho, las mangueras, los conectores, las válvulas antirretorno y el aireador generan resistencia. Una pequeña restricción en una de estas partes puede afectar a todo el grifo.
Esto puede provocar un caudal bajo, salpicaduras, ruido o una temperatura inestable después de la instalación.
La clasificación del aireador no cuenta toda la historia.
Un aireador puede estar marcado con un caudal objetivo en GPM o L/min. Esta clasificación no describe cómo funcionará el grifo completo en todas las condiciones de instalación.
El flujo final también depende de:
- Presión de entrada
- Diámetro interno del conducto fluvial
- Tamaño del puerto del cartucho
- Longitud y diámetro de la manguera
- Forma del conector
- Resistencia de la válvula de retención
- Altura y alcance del pico
- Estructura del aireador
El mismo aireador puede producir resultados diferentes en dos grifos distintos. Es necesario realizar pruebas hidrodinámicas al producto completo.
Problemas hidráulicos comunes
Un diseño deficiente de los canales de navegación puede causar:
- Caudal bajo a presión de trabajo normal.
- Un arroyo de agua con corrientes fuertes o irregulares.
- Salpicaduras fuera del lavabo
- Ruido en el interior del cuerpo del grifo
- Pérdida de caudal al mezclar agua caliente y fría.
- Llenado lento desde el grifo de la bañera
- Cambios de temperatura durante el movimiento del mango
- Caudales diferentes entre lotes de producción
Estos problemas pueden no ser evidentes durante una inspección visual. A menudo, solo se hacen patentes una vez que el grifo está conectado a un sistema de agua en funcionamiento.
Un limitador barato puede generar más problemas.
Agregar un pequeño restrictor de plástico es una forma común de reducir el caudal medido. También puede crear un punto de presión estrecho dentro del conducto.
Los posibles resultados incluyen:
- Presión de salida débil
- Silbido
- Forma irregular del agua
- Obstrucción más rápida por escombros
- Bajo rendimiento en edificios de baja presión
- Mayores índices de quejas de los usuarios
Un enfoque más adecuado consiste en integrar el cartucho, el conducto de agua y el aireador como un sistema único. Un aireador Neoperl apropiado puede proporcionar un flujo laminar estable, pero aun así debe ser compatible con el diseño del grifo y el rango de presión deseado.
La presión estática y la presión dinámica son diferentes.
La presión estática se mide cuando no fluye agua. La presión dinámica se mide mientras el grifo está en funcionamiento.
Un grifo puede ofrecer resultados aceptables a alta presión estática, pero funcionar mal cuando la presión dinámica del edificio es menor. Esto puede ocurrir en hoteles, bloques de apartamentos y sistemas de fontanería antiguos.
Los compradores deben solicitar pruebas de flujo en varios puntos de presión. El rango debe ajustarse al mercado objetivo y a las condiciones del proyecto.
Cómo comprobar el caudal del grifo antes de la producción
El plan de pruebas debe definir:
- Rango de presión de entrada
- Condiciones de agua caliente, fría y mixta
- GPM objetivo o L/min
- Tolerancia al flujo
- La temperatura del agua
- Modelo de aireador
- Configuración de mangueras y conectores
- Tiempo de prueba
- Método de medida
Los controles útiles incluyen:
- Prueba de caudal frente a presión
- Inspección de flujo laminar
- Prueba de salpicaduras con el recipiente previsto
- controles de ruido
- Controles de temperatura
- Pruebas de flujo antes y después de las pruebas de ciclo
- Comparación entre muestras y unidades de producción
Analizar una sola muestra a una única presión proporciona información limitada. Una curva de flujo a través de varios niveles de presión ofrece a los compradores una visión más clara del rendimiento del producto.
Adapte el grifo al mercado objetivo.
Las normas sobre presión y caudal de agua varían según el país, la ciudad y el tipo de proyecto.
Antes de diseñar el grifo, confirme lo siguiente:
- Mercado de destino
- Límite de flujo local
- Presión de trabajo típica
- Uso residencial o comercial
- Tamaño y forma del lavabo
- Certificación requerida
- Condiciones de mantenimiento de las instalaciones
Un modelo diseñado para un mercado de alta presión puede resultar deficiente en un edificio de baja presión. Asimismo, un modelo de alto caudal puede generar problemas de cumplimiento normativo o de eficiencia hídrica en otro mercado.
El grifo debe estar configurado para el uso previsto antes de Golden La muestra ha sido aprobada.
¿Por qué el control hidráulico es importante para los compradores B2B?
Un flujo deficiente a menudo se considera un defecto del producto, incluso cuando el grifo no tiene fugas.
Para mayoristas y OEM marcas, esto puede aumentar:
- Solicitudes de RMA
- Tiempo de atención al cliente
- Llamadas de seguimiento del instalador
- Reseñas negativas de productos
- Costos de ajuste del proyecto
- Pedidos de aireadores de repuesto
El rendimiento hidráulico debe formar parte de las especificaciones técnicas aprobadas. No debe dejarse para la inspección final.
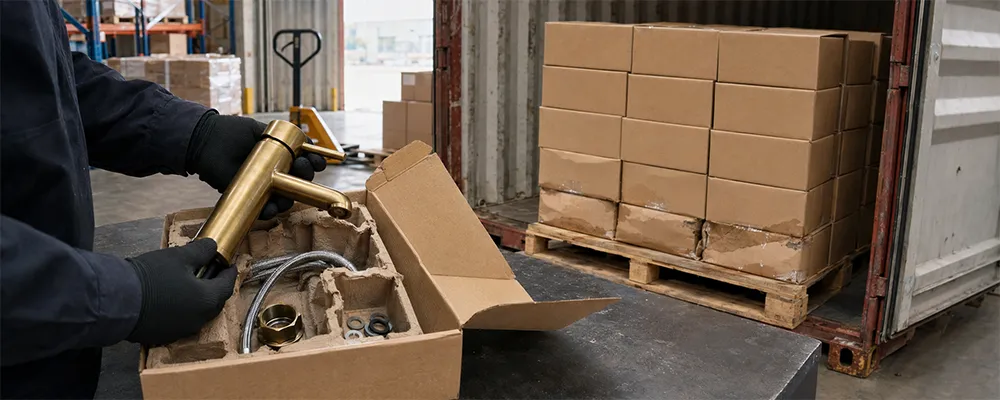
Riesgo 9: Los fallos en el embalaje y la entrega pueden anular los ahorros en el coste unitario.
Un precio unitario bajo tiene un valor limitado si los productos llegan tarde, rayados o incompletos.
El embalaje y la entrega forman parte de las especificaciones del producto. Influyen en la cantidad de unidades vendibles que llegan al almacén. También afectan a los costes laborales, de transporte y del proyecto.
Los compradores deben comparar el costo útil en destino, no solo el precio EXW.
Fallos comunes en el embalaje de grifos
La caja de un grifo contiene varias piezas metálicas. Una separación deficiente puede provocar que se muevan y entren en contacto durante el transporte.
Los problemas comunes incluyen:
- El grifo roza contra la manguera o las piezas de montaje.
- El pico se mueve dentro de la caja.
- Los accesorios metálicos rayan la superficie acabada.
- La bolsa protectora reacciona con el recubrimiento.
- La bandeja interior se rompe bajo presión.
- La caja maestra se ablanda en condiciones de humedad.
- Las cajas se derrumban al apilarlas.
- La humedad provoca manchas o corrosión.
- Las piezas pequeñas se caen por las rendijas del embalaje.
Es posible que los daños no sean visibles desde la caja principal. El personal del almacén podría detectarlos solo después de abrir cada caja de producto.
Los acabados de superficie requieren una protección diferente.
Los acabados cromados, dorados cepillados, negros mate y PVD pueden reaccionar de forma diferente a los materiales de embalaje.
La fábrica debería comprobar:
- Material de la bolsa
- Película protectora
- Densidad de la espuma
- Puntos de contacto
- Protección contra la humedad
- Movimiento dentro de la caja
- Presión del cartón durante el apilamiento
Una bolsa blanda puede proteger un acabado, pero dejar marcas en otro. Además, la espuma puede presionar las asas o los picos durante un almacenamiento prolongado.
El embalaje debe probarse con el acabado final del producto. Una muestra de latón o cromo liso puede no representar todos los colores.
La falta de piezas genera costosos problemas en el sitio web.
No se puede instalar un grifo si falta algún conector pequeño, arandela o tuerca de fijación.
Los errores de empaquetado más comunes incluyen:
- Tipo de manguera incorrecto
- Falta el kit de montaje
- Aireador incorrecto
- Mangueras mixtas de agua caliente y fría
- Faltan juntas de goma
- Hoja de instrucciones incorrecta
- Código de barras incorrecto
- Etiquetas con acabado mixto
- Diferentes modelos empaquetados en la misma caja.
El valor de la pieza que falta puede ser bajo. El costo de encontrarla, enviarla e instalarla puede ser mucho mayor.
Utilice una lista de verificación de embalaje específica para el modelo. Añada códigos de piezas o imágenes claras para cada componente. Las comprobaciones de peso también pueden ayudar a detectar cajas incompletas.
¿Por qué se retrasan las fechas de entrega?
El plazo de entrega indicado puede comenzar después del depósito, la aprobación del diseño, la aprobación del embalaje o la confirmación del material. Si el punto de partida no está claro, ambas partes pueden utilizar fechas diferentes.
Otras causas de retraso incluyen:
- Suministro tardío de cartuchos o aireadores
- Cambios de herramientas
- Finalizar el retrabajo
- Programas de recubrimiento subcontratados
- Aprobación lenta del embalaje
- Inspección fallida
- Cambios de componentes de última hora
- límites de espacio de envío
- Errores en los documentos aduaneros
La fecha de producción no es lo mismo que la fecha de envío. La inspección, el reprocesamiento, la reserva y la carga del contenedor también requieren tiempo.
Elabore un plan de entrega basado en hitos.
Un cronograma claro debe incluir:
- Depósito recibido
- Plano y lista de materiales aprobados
- Golden Muestra aprobada
- Materiales publicados
- Fundición y mecanizado CNC completados
- Acabado de superficie completado
- Comenzó la asamblea
- Prueba completada
- Embalaje completado
- Inspección de pre-envío
- Reserva de contenedores
- Fecha de envío prevista
Cada hito debe tener un responsable y una fecha límite. Los informes de progreso semanales pueden ayudar a los compradores a detectar retrasos antes de la semana de envío prevista.
Pruebe el sistema de embalaje completo.
La aprobación del embalaje debe abarcar la caja del producto, la caja maestra y el sistema de paletización.
Los controles útiles incluyen:
- Prueba de movimiento del producto
- Prueba de caída
- Prueba de compresión de cartón
- Prueba de apilamiento
- Revisión de la humedad
- Escaneo de código de barras
- Verificación de la lista de empaque
- Revisión del marcado de palés y cajas
- Embalaje de prueba con el producto completo
El método de prueba y la altura de caída deben coincidir con la ruta de envío y las condiciones de manipulación del comprador.
Para envíos en palés, confirme el tamaño del palé, el límite de peso y los requisitos de exportación antes de la producción. Esto puede reducir los problemas de almacén y aduanas.
Qué comprobar antes de cargar un contenedor
La inspección previa al envío debe abarcar más que la apariencia del producto.
Comprobar:
- Cantidad terminada
- Mezcla de modelos y acabados
- Etiquetas de cartón
- Precisión del código de barras
- Estado del embalaje
- Integridad de los componentes
- Estado de inspección
- Condición del contenedor
- Orden de carga
- Recuento de cajas después de la carga
Las fotos deben mostrar el contenedor vacío, el proceso de carga, el número de contenedor y el número de precinto final.
El precio más bajo puede generar el mayor costo de recuperación.
Los fallos en el embalaje y la entrega pueden ocasionar:
- Mano de obra para la clasificación en almacenes
- Retrabajo del producto
- Envíos de reemplazo
- Carga aérea de emergencia
- Pérdidas por falta de existencias
- Costos de retraso del proyecto
- Reclamaciones de RMA
- Reembolsos del distribuidor
Un pequeño ahorro a nivel de unidad puede desaparecer cuando parte del envío no se puede vender o instalar.
Los estándares de embalaje, los hitos de producción y los registros de carga ayudan a proteger el costo final para el comprador. Deben acordarse antes de que comience la producción en masa.
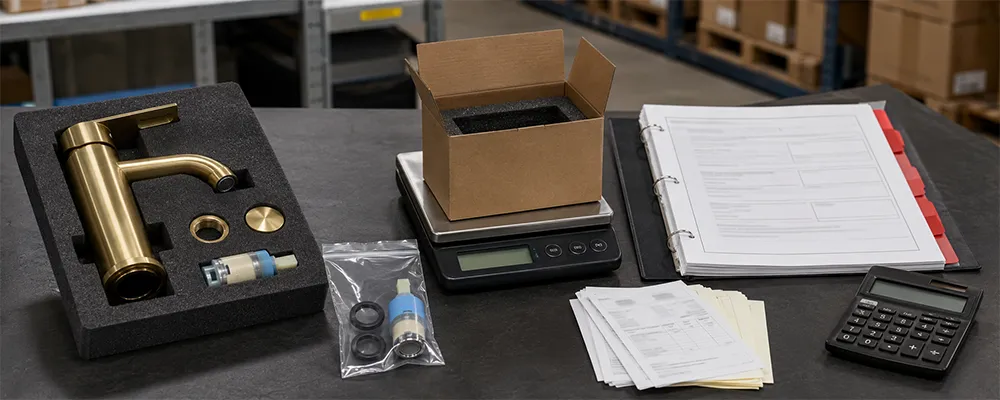
Riesgo 10: Los contratos débiles y los sistemas de posventa deficientes trasladan el coste al comprador.
Un presupuesto confirma el precio. Puede que no defina el producto con suficiente precisión.
Términos como “latón de alta calidad”, “cartucho estándar” o “garantía de cinco años” pueden dar lugar a diferentes interpretaciones. Si el plano, la lista de materiales y las normas de inspección no forman parte del pedido, puede resultar difícil demostrar que un envío no cumple con el estándar acordado.
En ese caso, el comprador podría asumir los costes de clasificación, reelaboración, piezas de repuesto y reclamaciones de los clientes.
Un presupuesto no es un acuerdo de calidad.
La orden de compra debe vincular las condiciones comerciales con los archivos técnicos.
El paquete de pedido debe incluir:
- Dibujo del producto aprobado
- Especificación exacta del latón
- Lista de materiales aprobada
- Golden Referencia de muestra
- Código de acabado y muestra maestra de color
- Requisito de caudal
- Métodos de prueba de presión y sellado
- Especificación de embalaje
- Requisito de certificación
- Normas de inspección y aceptación
- Calendario de entregas
- Proceso de control de cambios por escrito
Cada documento debe incluir una fecha o un número de revisión. Esto ayuda a ambas partes a identificar qué versión corresponde al pedido.
Defina qué se considera un defecto.
La “buena calidad” es difícil de inspeccionar. Una lista de defectos proporciona a la fábrica y al equipo de inspección un estándar claro.
Los defectos se pueden agrupar de la siguiente manera:
- Crítico: Un posible problema de seguridad o cumplimiento normativo.
- Carrera: Un problema que afecta al funcionamiento, la instalación o la venta.
- Minor: Un problema estético menor que puede no afectar el uso
El acuerdo también debería definir:
- Tamaño de la muestra de inspección
- Límites de aceptación
- Condiciónes de la prueba
- Herramientas de medición
- Distancia de inspección cosmética
- Condiciones de iluminación
- Rango de tolerancia aprobado
- Proceso de reinspección
Esto reduce las disputas basadas en juicios personales.
Hacer que los términos de la garantía sean medibles.
El período de garantía por sí solo no explica cómo se tramitará una reclamación.
El acuerdo deberá indicar:
- Cuando comience el período de garantía
- ¿Qué partes están cubiertas?
- ¿Qué fallos están cubiertos?
- Qué pruebas debe aportar el comprador
- ¿Quién revisa la reclamación?
- Tiempo de respuesta esperado
- Cómo se suministran las piezas de repuesto
- ¿Quién gestiona el flete, la mano de obra o el crédito del producto?
- Cómo se gestionan los defectos repetidos en lotes
Para los contratistas de proyectos, la mano de obra puede costar más que el grifo. Un producto de reemplazo no siempre cubre el costo del acceso al sitio, el desmontaje y la reinstalación.
Estos puntos deben discutirse antes de realizar el pedido, y no después de que se produzca un fallo en el terreno.
Un proceso de reclamación sólido necesita trazabilidad por lotes.
La fábrica necesita suficientes registros para vincular un producto defectuoso con su historial de producción.
Los datos útiles de trazabilidad incluyen:
- Orden de compra
- Modelo del Producto
- Fecha de producción
- Número de lote
- linea de ensamblaje
- Lote de cartuchos y aireadores
- Finalizar lote
- Registro de prueba de presión
- Inspector
- Código de caja o producto
Sin esta información, la fábrica podría desconocer si el problema afecta a una sola unidad, a una sola caja o a un lote más grande.
La trazabilidad puede limitar el alcance de la investigación y reducir la sustitución innecesaria de productos.
El servicio posventa va más allá del simple envío de repuestos.
Un cartucho de repuesto puede solucionar la queja de un cliente, pero no explica la causa del problema.
En caso de defectos reiterados, el proveedor deberá poder proporcionar:
- Contención inmediata
- Revisión del lote afectado
- Análisis de causa raíz
- Acción correctiva
- Pruebas de verificación
- Plan de prevención de recaídas
Para problemas importantes o recurrentes, se puede utilizar un informe de medidas correctivas 8D o similar.
El informe debe identificar el fallo del proceso. No debe limitarse a afirmaciones como "error del trabajador" o "prestaremos más atención".
Control de herramientas, planos y cambios de producto
OEM Los pedidos pueden incluir herramientas personalizadas, planos técnicos, archivos de embalaje y elementos de marca.
El contrato debe definir:
- ¿Quién es el propietario de las herramientas?
- Dónde se almacenan las herramientas
- ¿Quién paga el mantenimiento?
- Si las herramientas se pueden mover
- ¿Quién es el propietario de los dibujos personalizados?
- Cómo se pueden utilizar los archivos de marca
- Si el diseño puede ofrecerse a otro comprador.
- Cómo se aprueban los cambios de ingeniería
La revisión legal local puede resultar útil cuando el pedido incluye herramientas de alto valor, diseños protegidos o exclusividad de mercado.
Prepare un expediente de reclamaciones claro
Cuando surge un problema, el comprador debe enviar una reclamación estructurada en lugar de una queja general.
El expediente de reclamación puede incluir:
- Número de pedido y modelo
- Código de lote o caja
- Cantidad de defectos
- Tasa de fracaso
- Fotos y video
- Presión del agua y condiciones de instalación
- Componente defectuoso
- Reporte de inspección
- Muestra devuelta, cuando sea necesario.
- Acción solicitada y fecha límite
Las pruebas claras ayudan al proveedor a iniciar la contención y la revisión técnica con mayor rapidez.
Compare los costos de servicio posventa antes de elegir un proveedor.
Dos proveedores pueden ofrecer el mismo grifo a un precio similar. Sin embargo, su nivel de riesgo puede ser diferente.
Comparar:
- Response time
- Sistema de trazabilidad
- Disponibilidad de repuestos
- Proceso de acción correctiva
- Términos de garantia
- Método de liquidación de reclamaciones
- Soporte técnico
- Historial de defectos repetidos
Un precio EXW más bajo puede perder su valor cuando el comprador asume la mayor parte de los costos de inspección, flete y servicio de campo.
Un acuerdo de calidad claro y un sistema de posventa eficaz ayudan a mantener esos costes bajo control.
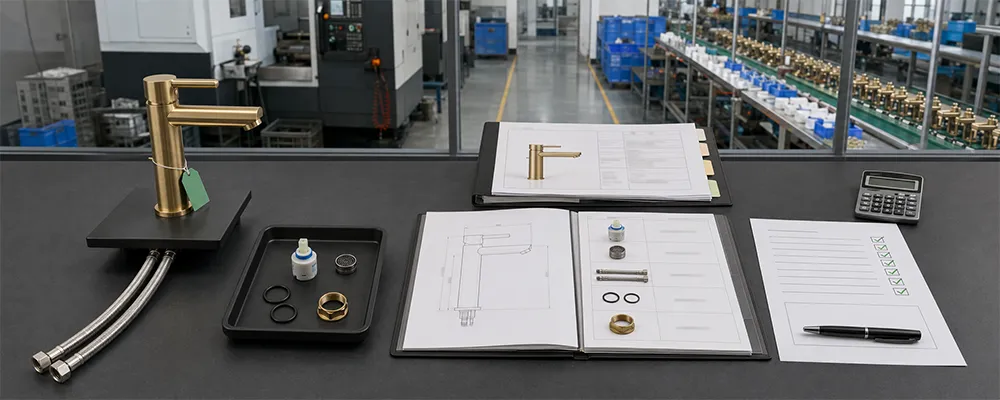
Lista de verificación de diligencia debida del proveedor de grifería antes de pagar un depósito
El depósito da inicio al compromiso de producción. Los cambios realizados posteriormente pueden incrementar los costos o retrasar el pedido.
Antes de realizar el pago, verifique la identidad legal del proveedor, su función en la producción, las especificaciones técnicas y los controles de calidad. Conserve la documentación junto con la orden de compra.
1. Verificar la empresa
- Verifique el nombre legal de la empresa. Debe coincidir con el contrato y la licencia comercial.
- Confirme la dirección de la fábrica. Compare la dirección con los registros de auditoría y los archivos de certificación.
- Identifique el tipo de proveedor. Pregunte si se trata de una fábrica proveedora, una empresa ensambladora o una empresa comercializadora.
- Revisar la planta de producción. Revise las áreas de mecanizado CNC, soldadura, ensamblaje y pruebas.
- Enumere los procesos subcontratados. Estos procesos pueden incluir fundición, pulido, galvanoplastia, deposición física de vapor (PVD) al vacío y recubrimiento en polvo.
- Comprobar la capacidad de producción. Solicite datos de producción recientes, detalles del turno y carga de pedidos actual.
- Verifica la cuenta bancaria. El beneficiario debe coincidir con la parte contratante. Cualquier discrepancia requiere una explicación clara por escrito.
2. Aprobar las especificaciones del producto.
- Revisa el dibujo técnico. Compruebe las dimensiones, las roscas, las conexiones y los detalles de montaje.
- Confirme el mercado objetivo. Las conexiones de fontanería y las normas de caudal varían según el país.
- Aprobar tolerancias críticas. Incluye asientos de cartucho, superficies de sellado y juntas roscadas.
- Establezca el requisito de flujo. Indique el caudal objetivo (GPM o L/min) y la presión de prueba.
- Aprobar el acabado final. Anote el código de acabado, la textura, el brillo y la gama de colores.
- Asigne un número de revisión a cada documento. La orden de compra debe hacer referencia a la versión aprobada.
3. Bloquear el material y la lista de materiales (BOM).
- Indique el grado exacto del latón. “Cuerpo de latón” no es una especificación completa.
- Enumere todos los materiales humedecidos. Incluye conectores, asientos de válvulas, adatornillos y tuercas internas.
- Aprueba el cartucho. Registre el fabricante, el modelo y los requisitos de prueba.
- Aprueba el aireador. Indique el modelo Neoperl u otro modelo acordado y el caudal.
- Defina mangueras y juntas. Registre sus materiales, dimensiones y clasificaciones de presión.
- Establezca una regla de control de cambios. Los materiales o piezas de repuesto requieren una revisión por escrito.
4. Verificar el alcance de la certificación
- Utilice la base de datos pública del organismo de certificación. No te fíes únicamente de un PDF.
- Coincidencia con el titular del certificado. La empresa legal debe ser clara.
- Coincidencia con la dirección de producción. Verifique dónde se fabrica el producto certificado.
- Coincide con el modelo exacto. Es posible que un grifo similar no esté cubierto.
- Compruebe el estado actual. Revise las fechas de emisión, las fechas de vencimiento y el estado de la publicación.
- Coincidir con la lista de materiales aprobada. Los cambios en los materiales o componentes pueden afectar a la certificación.
- Confirme las reglas del mercado objetivo. cUPC, WRAS, ACS, DVGWWaterMark y otras certificaciones están dirigidas a diferentes mercados.
5. Aprobar un Golden Muestra
El Golden La muestra debe representar el producto previsto para la producción en masa.
Confirmar:
- Especificación final del latón
- Cartucho y aireador
- Manguera y kit de montaje
- Acabado y logotipo
- Rendimiento de flujo
- Embalaje
- Hoja de instrucciones
- Códigos de barras y etiquetas
Ambas partes deberán registrar el modelo de muestra, la fecha de revisión y la fecha de aprobación.
6. Acordar el Plan de Control de Calidad
Defina los controles antes de que comience la producción:
- Inspección de material entrante
- Inspección del primer artículo
- Comprobaciones dimensionales mediante CNC
- Inspección con calibre de rosca
- Pruebas de presión y sellado
- Pruebas de ciclo de cartucho
- Pruebas de flujo hidrodinámico
- Prueba de adhesión por cuadrícula
- Prueba de niebla salina
- Inspección de embalaje
- Inspección de pre-envío
Cada prueba debe indicar el método, el tamaño de la muestra y los criterios de aprobación.
7. Confirmar los términos comerciales.
La cotización y la orden de compra deben indicar:
- Precio unitario y moneda
- MOQ
- Incoterm
- Calendario de pago
- Costo de herramienta
- Coste de la muestra
- Costo de empaque
- Costo de inspección
- Tolerancia de cantidad de pedido
- Calendario de entregas
- Requisitos de documentos
Confirme cuándo comienza el plazo de entrega. Puede comenzar después del depósito, aprobación del dibujo, Golden Aprobación de la muestra o aprobación del embalaje.
8. Revisar el embalaje y la entrega.
- Aprobar la caja del producto y la caja principal.
- Compruebe cómo se separan las piezas terminadas.
- Confirme la lista de empaque para cada modelo.
- Prueba la caja con el acabado final.
- Colocar las etiquetas de las cajas y los palés.
- Confirme los requisitos del código de barras.
- Acordar los hitos de producción.
- Reserve tiempo para la inspección y posible retrabajo.
- Defina el registro de carga del contenedor.
El plan de envío debe incluir pruebas, embalaje, inspección y reserva, no solo la fecha de finalización de la producción.
9. Defina la garantía y la gestión de reclamaciones.
Confirmar:
- Fecha de inicio y período de garantía
- Piezas cubiertas y fallas
- Pruebas requeridas para la reclamación
- Tiempo de respuesta del proveedor
- Soporte de repuestos
- Proceso de reemplazo o crédito
- Responsabilidad del flete
- Trazabilidad de lotes
- Formato de acción correctiva
- Manejo de defectos repetidos
Una declaración de garantía tiene más valor cuando el proceso de reclamación es claro.
10. Complete una revisión del depósito final.
Antes de realizar el pago, asegúrese de tener:
- Orden de compra firmada
- Dibujos aprobados
- BOM congelado
- firmado Golden Registro de muestra
- Enlaces de certificación verificados
- Plan de control de calidad
- Embalaje aprobado
- Horario de produccion
- Términos de garantia
- Datos bancarios verificados
No todos los pedidos necesitan el mismo nivel de control. Un certificado OEM Es posible que un producto, un acabado personalizado o un pedido de gran envergadura requiera más controles que un pedido estándar repetido.
El objetivo de la debida diligencia no es eliminar todos los riesgos de aprovisionamiento, sino detectar puntos poco claros cuando aún son fáciles de corregir.
Cómo LuxuryHome Controla el riesgo de abastecimiento de grifos
LuxuryHome opera un Producción de grifería de 35,000 m² con sede en Jiangmen, China. La producción mensual es de aproximadamente 60,000 a 100,000 conjuntos, dependiendo de la combinación de productos y el cronograma de acabado. La fábrica ofrece venta al por mayor B2B, OEM y ODM programas.
Control de producción y materiales
Los pasos críticos de la producción incluyen el mecanizado CNC multieje, la soldadura láser cuando sea necesario, el ensamblaje controlado y las pruebas finales.
LuxuryHome se centra en Latón de alta calidad con bajo contenido de plomo y DZR Grifos. El grado de latón requerido se registra en el plano y en la lista de materiales. Las partes en contacto con el fluido se revisan como parte del sistema hidráulico completo.
Los registros de materiales, las muestras aprobadas y el control de cambios por escrito ayudan a reducir el riesgo de sustituciones no autorizadas.
Control de componentes y flujo
Los detalles del cartucho y del aireador están especificados en la lista de materiales aprobada. Entre las opciones disponibles se incluyen componentes de Sedal, Kerox y Vernet, así como aireadores Neoperl.
Los programas de cartuchos seleccionados pueden especificarse con una vida útil nominal de hasta 500 000 ciclos. Los aireadores se ajustan al caudal y la presión de entrada deseados. Las pruebas hidrodinámicas verifican la estabilidad del flujo, el nivel de ruido y el rendimiento del flujo laminar.
Acabados y comprobaciones de laboratorio
Los procesos de galvanoplastia, recubrimiento en polvo y deposición física de vapor (PVD) se realizan a través de proveedores cualificados en un parque de procesamiento respetuoso con el medio ambiente. LuxuryHome Establece las especificaciones de acabado y completa el control de calidad interno tras la devolución de las piezas.
Las comprobaciones disponibles incluyen:
- Prueba de niebla salina de 24 horas
- Prueba de adhesión por cuadrícula
- Pruebas de abrasión por caída de arena
- Inspección de color y superficie
- Pruebas de presión y sellado
Las condiciones de prueba pueden ajustarse al estándar del proyecto. Una prueba de niebla salina breve no debe considerarse como una afirmación directa sobre la vida útil.
Registros de cumplimiento específicos del modelo
LuxuryHome apoya programas de productos que involucran cUPC, marca de agua, WRAS, ACS, DVGW, documentos relacionados con la CE y requisitos estadounidenses sobre bajo contenido de plomo.
La cobertura se verifica por modelo, material, fábrica y mercado de destino. Los compradores pueden revisar el alcance del certificado disponible, el dibujo técnico, la lista de materiales congelada, Golden Registro de muestras y plan de inspección previos a la producción en masa.
Decisión final: pruebas documentales, no promesas.
La elección de un proveedor de grifería en China no debe basarse únicamente en el precio EXW más bajo. El precio importa, pero es solo una parte del riesgo que conlleva la importación.
Verifique quién controla la producción. Compare el grado de latón, la lista de materiales y la certificación con el modelo exacto. Apruebe el Golden Muestra, plan de pruebas, estándar de acabado y embalaje antes de la producción en masa.
Una decisión acertada sobre el abastecimiento se basa en registros verificables. Estos pueden incluir listados de certificados vigentes, informes de materiales, resultados de inspecciones, códigos de lote y autorizaciones de cambios por escrito.
Ningún proveedor puede eliminar todos los riesgos de producción o entrega. Unas especificaciones claras y pruebas que permitan rastrear dichos riesgos facilitan su identificación, valoración y control.
Compare la oferta completa, no solo el precio unitario. Pregunte qué se fabricará, quién lo fabricará y cómo se verificará el resultado.
Enviar LuxuryHome Su mercado objetivo, volumen anual, acabados y necesidades de certificación para una revisión específica del modelo.
Preguntas frecuentes sobre la adquisición de grifos en China
Más publicaciones que te pueden interesar